
En gravemaskinebom, der driver under belastning, en presse, der mister tonnage halvvejs i slaget, en kraftenhed, der kører stille, når olien er kold og skriger, når den er varm: Det er de opkald, der fylder en vedligeholdelseslog, og de deler sjældent en enkelt årsag.
Det korte svar er, at forurening, varme, luftmedrivning og sætpunktsdrift forårsager langt de fleste hydrauliske fejl. En fem-trins sekvens, i denne rækkefølge, vil normalt fortælle dig, hvilken af de fire du står over for på under en time: bekræft klagen, mål tryk, kontroller temperatur og beluftning, aflæs olien, isoler komponenten. Du kan gøre det meste med en måler, et termometer og et filterelement, uden at tømme et reservoir eller åbne et armatur, der ikke skal åbnes.
Hvorfor fire fiaskofamilier forklarer de fleste sammenbrud
Ingen af disse problemer forbliver i sin egen vognbane. Luft, der er med i olien, kollapser voldsomt, når den bevæger sig fra sugesiden til tryksiden, og det kollaps eroderer metal fra pumpens indre overflader; de partikler, den frigiver, driver forurening op. Varmere olie er tyndere olie, så intern lækage stiger, pumpen skal arbejde hårdere for at holde samme tryk, og temperaturen stiger yderligere. Sætpunktsdrift sidder stille bag de tre andre: En aflastningsventil sat til 210 bar for fem år siden revner muligvis ved 185 bar i dag, og intet på maskinen ser ødelagt ud.
Den indbyrdes afhængighed er grunden til, at udskiftning af dele er så dyrt. Udskiftning af pumpen helbreder symptomet i et par uger og efterlader sugelækagen, den trætte aflastningsventil og den snavsede olie på plads for at ødelægge den nye enhed.
En fem-trins fejlfindingssekvens, der fungerer på ethvert kredsløb
Rækkefølgen betyder mere end værktøjssættet. Hvis du springer trin et over, sender du dig ind i den forkerte halvdel af maskinen; Hvis du springer trin fem over, udskifter du en sund komponent.
Trin 1: Gør klagen til et nummer
"Spanden føles svag" er et symptom, ikke en måling. Definer det: Bommen går i stå ved 120 bar i stedet for 180 bar ved nominel flow, med olien ved normal driftstemperatur. Bekræft, at maskinen er varm og kører den angivne viskositet, før du registrerer noget, fordi en kold maskine altid vil vise højere tryk og lavere flow end en varm.
Trin 2: Mål trykket før flow
Tryk er den billigste måling og den hurtigste at fortolke. Tilslut en kalibreret måler til testporten, indlæs funktionen mod dens aflastningsindstilling og sammenlign aflæsningen med specifikationen. Tryk, der er lavt overalt, peger opstrøms til pumpen eller dens drivkobling. Tryk, der er korrekt ved pumpens udløb, men lavt ved aktuatoren, peger nedstrøms til en ventil, en cylindertætning eller en slange.
Trin 3: Tjek temperatur og udluftning
Reservoirtemperaturen i de fleste industrielle og mobile systemer falder mellem 40 og 60 grader Celsius. Over 70 grader falder tætningens levetid hurtigt, og olieoxidationen accelererer. Kig ind i beholderen med maskinen kørende: skum på overfladen, en mælkeagtig farvetone eller en klynk, der stiger med pumpehastigheden, indikerer alt, at luft kommer ind i sugesiden. Tjek sugeslangen, klemmerne, si og akseltætning, før du fordømmer pumpen.
Trin 4: Læs olien og filteret
En patch-test eller et partikelantal fortæller dig, om systemet genererer snavs. Skær det brugte filterelement op og spred folderne: fin grå pasta tyder på normalt slid, lyse metalliske flager peger på en defekt pumpe eller motor, og sorte gummifragmenter peger på en nedbrydende slangeforing. Ethvert af disse fund ændrer reparationsplanen, før en enkelt komponent er blevet fjernet.
Trin 5: Isoler komponenten til sidst
Først efter at kredsløbet er påvist, bør du trække en pumpe, motor eller ventil. Deadhead pumpen kort, højst ti sekunder med olien varm, for at adskille pumpens kapacitet fra ventiltab. Hætte og stik, mens du går; et kredsløb, der indtager snavs under diagnosen, har netop fået en anden fejl.
Symptommønstre og hvad de normalt betyder
| Symptom | Mest sandsynlig årsag | Hurtigt tjek | Typisk handling |
|---|---|---|---|
| Aktuator driver under belastning | Intern lækage i cylinder eller ventilspole | Hold en belastning og sammenlign stang-ende og cap-end temperaturer | Luk cylinderen igen, inspicér spolefriheden |
| Lavt tryk under belastning | Pumpeslid, aflastningsventildrift, slidt kobling | Dødhovedet er varmt i forhold til specifikation | Nulstil eller udskift ventil, genopbygg pumpen |
| Rykkende eller uregelmæssig bevægelse | Luftindblæsning, sugelækage, lavt olieniveau | Kig efter skum og tjek sugeklemmer | Forsegl sugesiden, udluft kredsløbet |
| Stigende olietemperatur | Overdreven intern lækage, tilsmudset køler, høj driftscyklus | Sammenlign returløbs- og reservoirtemperatur | Reparer lækagevej, rengør eller tilpas køleren |
| Støj og vibrationer | Kavitation, fejljustering, slidte lejer | Lyt til pumpehuset og koblingen | Reducer indløbsbegrænsning, juster eller udskift pumpen |
| Flow falder af, når olien opvarmes | Slidte vingespidser og knastring | Sammenlign kolde og varme cyklustider på én funktion | Monter en ny patron i stedet for en hel pumpe |
Lavt tryk under belastning: Aflastningsventiler og sætpunktsdrift
Når et system ikke kan nå sit nominelle tryk, er der tre mistænkte: pumpen, aflastningsventilen og den lastfølende eller trykkompenserende kontrol. Deadhead pumpen med olien ved temperatur. Hvis måleren stiger til aflastningsindstillingen og holder, er pumpen sandsynligvis sund, og tabet er nedstrøms. Hvis det går i stå under specifikationen, ligger fejlen ved eller før aflastningsventilen.
Aflastningsventiler driver af almindelige årsager: en træt fjeder, et ridset sæde eller en shim-pakke forstyrret under en tidligere reparation. Direkte virkende ventiler er nemme at teste og nemme at nulstille på en bænk, hvorfor de forbliver standard på kompakte strømenheder og på kredsløb, der beskytter en enkelt aktuator.
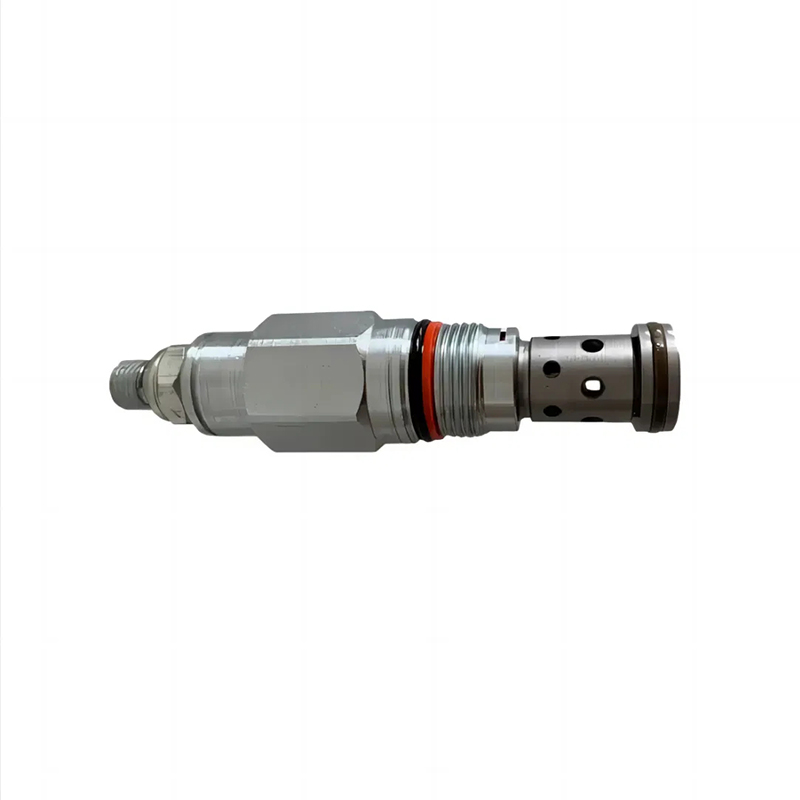 DBD direkte virkende aflastningsventil Siden viser den direkte virkende aflastningsventil DBD med tilbudsmuligheder; synlige specifikationer er fraværende, men direkte virkende ventiler passer til kompakte kredsløb og enkeltaktuatorbeskyttelse. Se produkt →
Flowtab og pumpeslid: Hvor pengene normalt går
Vingepumper fejler forudsigeligt. Vingespidserne og den indvendige overflade af knastringen slides mod hinanden, spidsfriheden åbner sig, og flowet falder væk, længe før pumpen bliver støjende. En maskine, der er langsom, men stærk fra en kold start og svag, når den er varm, viser præcis det mønster: Olien bliver tyndere, lækagen over de slidte spidser stiger, og den volumetriske effektivitet falder.
Økonomien betyder noget her. En fuld pumpeudskiftning koster langt mere end en patron, og på flertrinsenheder holder et patronskift det originale hus, aksel og porting i drift. Det er også derfor forståelse hvordan tryk og flow genereres inde i pumpen gør diagnosen hurtigere, fordi du kan se, om tabet er ved pumpekammeret eller længere nedstrøms.
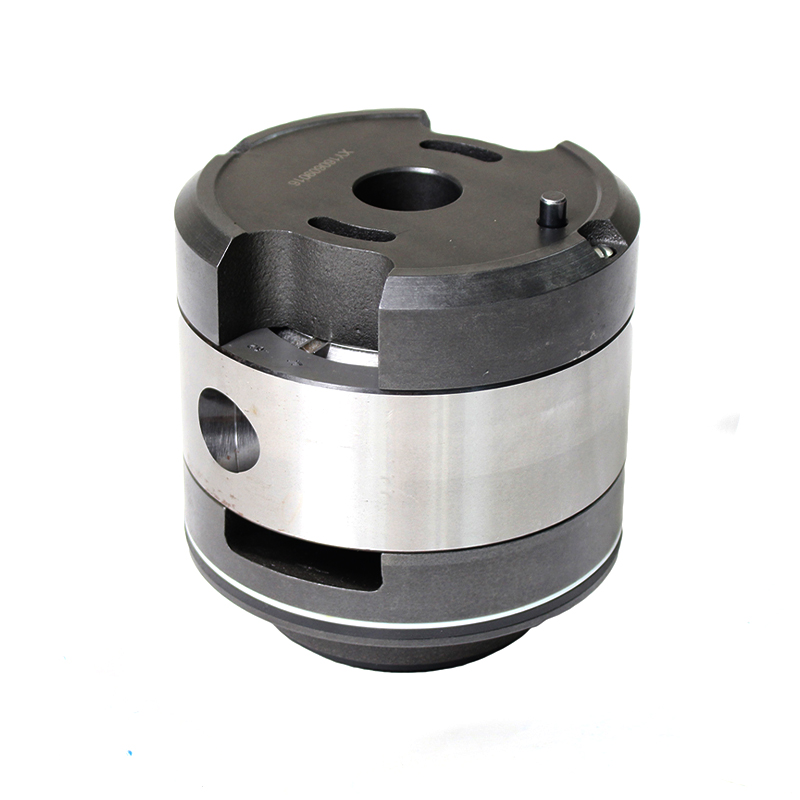 T6/T7 patron dobbeltlæbebladstruktur Denne T6/T7-patron bruger blade med dobbelte læber og viser antallet af T6C- og D/E-blade; værd at se for pumpe reparation økonomi. Se produkt →
Varme, støj og vibrationer: The Slow Killers
Hver 10. grader over et systems designtemperatur halverer groft sagt levetiden for olien og elastomerforseglingerne omkring den. Varme kommer normalt fra energi, der burde virke, men som i stedet bliver droslet over en begrænsning: en delvist åben aflastningsventil, en fejlindstillet kompensator, en underdimensioneret returledning. Støj er en advarsel med en placering. En klynk, der stiger med pumpehastigheden, er næsten altid kavitation ved indløbet; et rytmisk slag er ofte en kobling eller et slidt leje; et højt hvin fra en cylinder er normalt luft, ikke friktion.
Genopbyg, udskift eller redesign systemet
En brugbar beslutningsregel: Hvis fejlen sidder i en komponent, og olien er ren, skal komponenten repareres. Hvis to eller flere af de fire fejlfamilier dukker op på samme tid, er kredsløbet i sig selv problemet, og udskiftning af dele en ad gangen vil blive ved med at tære budget og nedetid. Mobilt udstyr som f.eks entreprenørmaskiner er især hårdt ved hydraulik, med høje driftscyklusser, støv, stødbelastninger og lange intervaller mellem servicevinduer, så det er ofte billigere at korrigere kredsløbet end at genopbygge den samme pumpe hver sæson.
Hvor det originale system er underdimensioneret, kører varmt eller er slidt på tværs af flere funktioner, er en specialbygget kraftenhed eller komplet hydrauliksystem den mere holdbare rute. En leverandør, der bygger både komponenterne og det komplette system, kan matche pumpevolumen, ventilindstillinger og kølekapacitet til den reelle driftscyklus i stedet for til et katalognummer, og kan holde reservedelslisten kort ved at standardisere på nogle få gennemprøvede pumpefamilier.
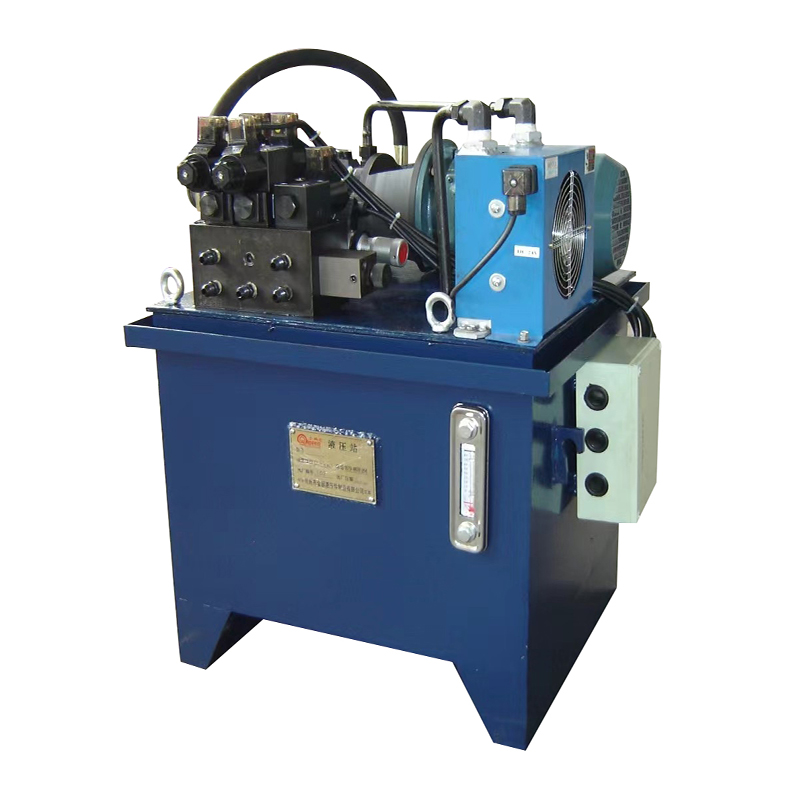 Hydrauliksystem til byggeri, industri og rumfart Siden præsenterer Shertechs hydrauliske system til bygge-, industri- og rumfartsapplikationer; det kan passe til hele systemets behov, men mangler synlige specifikationer. Se produkt →
Reservedele og registreringer, der forhindrer gentagne fejl
Fejlfinding ender med en reparation, men den reelle værdi ligger i det, du skriver ned. Registrer de tryk, temperaturer og cyklustider, du målte, indstillingen af sikkerhedsventilen før og efter justering og filterets tilstand. Opbevar en patron på hylden til pumpemodeller, der kører i mere end én maskine, og opbevar den forseglet; en patron, der står på en åben hylde i et år, samler nok grus til at forkorte dens levetid.
To vaner betaler sig selv: Kontroller aflastningsindstillingen og olietemperaturen igen to uger efter enhver reparation, og log hver påfyldning med dens kilde. Et hydrauliksystem, der pludselig har brug for olie dobbelt så ofte, fortæller dig om en lækage, du ikke har fundet endnu.
Hydraulisk system fejlfinding belønner rækkefølge over instinkt. Mål trykket, hold øje med temperaturen, aflæs olien, og adskil først derefter maskinen. Udført i den rækkefølge, identificeres de fleste fejl med en måler og et termometer i stedet for med en kran og en indkøbsordre.